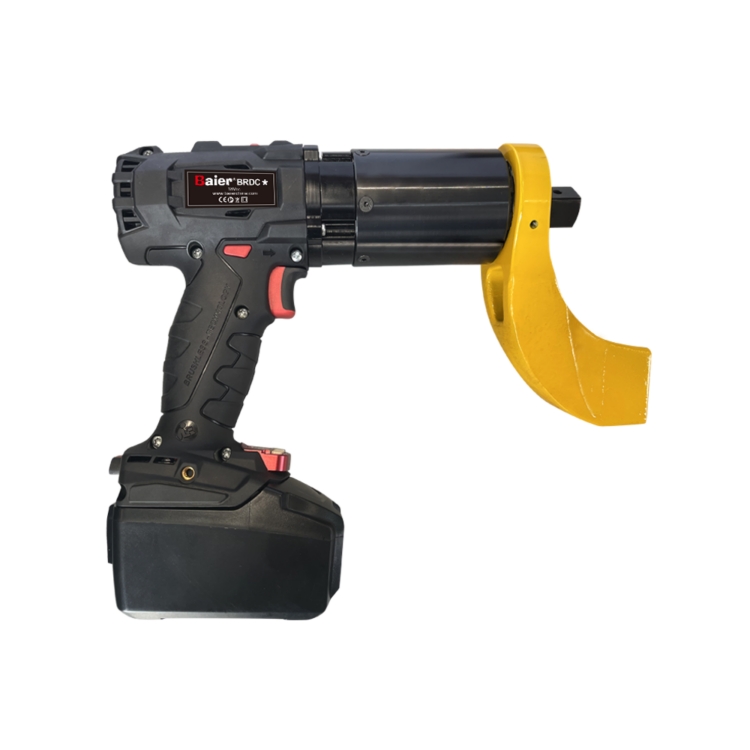
L’étalonnage d’une clé dynamométrique va bien au-delà de l’entretien de routine de base. Il constitue une garantie essentielle pour une conformité stricte et un contrôle qualité rigoureux. Lorsque les équipes utilisent des outils non calibrés, elles risquent des défaillances articulaires catastrophiques. De nombreux rappels de produits et une exposition massive à la responsabilité suivent souvent ces erreurs. Les environnements lourds modernes ont reconnu ces graves dangers. Par conséquent, les opérateurs s’éloignent des clés manuelles traditionnelles à clic. Aujourd'hui, de nombreuses installations préfèrent la clé dynamométrique électrique avancée pour sécuriser les fixations critiques.
Cet article propose une comparaison rigoureuse et objective de ces deux catégories d’outils. Nous examinerons comment les processus d"étalonnage, les comportements mécaniques et le suivi de la conformité diffèrent entre les options électriques et manuelles. En comprenant ces distinctions, vous pouvez sélectionner la technologie adaptée à vos besoins opérationnels spécifiques. Notre analyse vous aidera à minimiser les retouches, à maximiser la longévité des outils et à maintenir des pistes d"audit impeccables.
Points clés à retenir
Standardisation : les clés dynamométriques électriques et manuelles doivent être conformes aux normes ISO 6789, nécessitant généralement un étalonnage tous les 5 000 cycles ou 12 mois.
Différences de mécanisme : les clés manuelles reposent sur la tension physique du ressort qui s"use avec le temps, tandis qu"une clé dynamométrique électrique utilise des jauges de contrainte électroniques sujettes à une dérive électronique.
Conformité et traçabilité : les modèles électriques offrent des capacités intégrées d"enregistrement des données et de Poka-yoke (protection contre les erreurs), réduisant considérablement la charge administrative des pistes d"audit.
L"analyse de rentabilisation de l"étalonnage : ISO 6789 et normes de base
Une fixation hors tolérance crée d’immenses risques cachés pour toute opération d’assemblage. Lorsque les opérateurs appliquent un couple incorrect, l’intégrité des joints est immédiatement compromise. Un sous-serrage permet aux vibrations nocives de desserrer les boulons critiques au fil du temps. Un serrage excessif étire les fixations au-delà de leur limite d"élasticité. Cette force excessive provoque une fatigue immédiate du matériau et éventuellement une rupture. Les deux scénarios entraînent d’importants retards de retouche. De plus, ils déclenchent des réclamations coûteuses au titre de la garantie et créent de dangereux risques pour la sécurité des utilisateurs finaux.
L"Organisation internationale de normalisation fournit une référence universelle. Nous appelons ce cadre ISO 6789. Cette norme rigoureuse s’applique à tous les outils dynamométriques manuels dans le monde. Il établit des protocoles de test stricts et des tolérances de précision acceptables. La plupart des environnements industriels nécessitent des outils pour maintenir une fenêtre de précision de ±4 % à ±6 %. La tolérance exacte dépend fortement de la classe d"outils spécifique. Les installations doivent tester régulièrement leur équipement par rapport à des normes de mesure certifiées pour maintenir cette conformité.
Les opérateurs ne comprennent souvent pas quand l’étalonnage devient réellement nécessaire. Les directives de l"industrie spécifient des événements déclencheurs clairs pour les tests. Vous devez retirer un outil de l"atelier de production lorsqu"il remplit l"une de ces conditions :
L"outil effectue 5 000 cycles d"application.
L"outil reste en service actif pendant 12 mois continus.
L"opérateur laisse tomber l"outil sur une surface dure.
L"outil subit un événement accidentel de surcouple au-delà de sa capacité maximale.
Ces événements déclencheurs s’appliquent universellement dans toute l’industrie. Vous devez les suivre quelle que soit votre technologie spécifique. Peu importe que vous déployiez un appareil manuel traditionnel ou une clé dynamométrique électrique avancée sur votre sol. Le strict respect de ces limites basées sur le cycle et le temps évite les erreurs de serrage subtiles. Vous évitez de laisser de petits écarts se multiplier sur des centaines d’assemblages terminés.
Meilleures pratiques de conformité
La mise en œuvre d’un système de suivi strict protège votre chaîne de montage. De nombreuses installations ont du mal à surveiller manuellement les décomptes cycliques exacts. Nous vous recommandons de consigner chaque extraction d"outil. Vous devez également séparer vos programmes d"étalonnage en fonction de l"intensité de l"application spécifique. Les stations à grand volume atteindront la barre des 5 000 cycles bien avant l"expiration du délai de 12 mois.
Étalonnage des clés dynamométriques manuelles : usure mécanique et dépendance de l"opérateur
Les clés à clic traditionnelles reposent entièrement sur des composants mécaniques physiques. La conception interne comprend un ressort hélicoïdal lourd et un mécanisme à came pivotante. Lorsque vous tournez la poignée, vous comprimez ce ressort interne. Cette compression dicte la force de rupture finale. L"atteinte de la valeur cible entraîne le glissement de la came. L"opérateur ressent alors une impulsion physique distincte et entend un clic fort.
Ces composants physiques se dégradent naturellement lors des opérations standards. Nous appelons cette dégradation le facteur de dérive. Les clés manuelles perdent leur calibrage principalement à cause d’une usure physique continue. Le ressort interne perd progressivement sa mémoire élastique au fil de milliers de cycles. De plus, les environnements difficiles des ateliers accélèrent cette dégradation. Les températures fluctuantes et l"humidité extrême modifient les propriétés physiques des lubrifiants internes.
Un stockage inapproprié ruine l’étalonnage manuel plus rapidement qu’une utilisation normale. Les opérateurs commettent fréquemment une erreur critique à la fin de leur quart de travail. Ils laissent l"outil réglé à une valeur élevée. Laisser le ressort sous forte tension déforme définitivement le métal. Vous devez toujours remettre les outils mécaniques à leur réglage le plus bas marqué avant de les ranger.
Le processus d"étalonnage physique nécessite des ajustements manuels délibérés. Les techniciens montent la clé sur un analyseur d"étalonnage certifié. Ils actionnent l"outil plusieurs fois pour distribuer les lubrifiants internes. Ensuite, ils testent le point de rupture à 20 %, 60 % et 100 % de la capacité maximale. Si les lectures se situent en dehors de la tolérance de ± 4 %, le technicien intervient. Il retire le mécanisme de verrouillage arrière. Ils tournent manuellement les vis de réglage internes pour modifier la tension de base du ressort. Ils répètent cette boucle de test fastidieuse jusqu"à ce que l"outil réussisse.
Limites de la traçabilité mécanique
Les outils mécaniques manquent totalement de traçabilité numérique native. Les installations dépendent entièrement de certificats papier imprimés. Ces documents sont facilement perdus ou endommagés dans les environnements d"atelier actifs. De plus, les outils mécaniques souffrent d’une extrême dépendance de l’opérateur. L"outil ne peut pas empêcher un opérateur d"ignorer le clic audible. Un travailleur fatigué pourrait facilement heurter une attache deux fois. Cette action applique une force supplémentaire inconnue à l’articulation. La clé manuelle ne peut pas enregistrer ou signaler cette erreur dangereuse.
Calibrage d"une clé dynamométrique électrique : jauges de contrainte et traçabilité numérique
Une clé dynamométrique électrique fonctionne selon des principes d’ingénierie complètement différents. Ces outils avancés éliminent entièrement les ressorts hélicoïdaux physiques et les cames glissantes. Au lieu de cela, ils mesurent la force appliquée à l’aide de jauges de contrainte électroniques internes très sensibles. Lorsque vous appliquez une pression, la tige métallique interne s’étire de manière microscopique. Les jauges de contrainte détectent instantanément cette infime déformation. Un microprocesseur intégré traduit cet étirement physique en une lecture numérique précise.
Ces outils électroniques ne souffrent pas de la fatigue traditionnelle des ressorts. Cependant, ils nécessitent toujours un étalonnage régulier en raison de leurs propres facteurs de dérive. Les composants électroniques subissent une dérive naturelle du signal sur des périodes prolongées. Des changements importants de température ambiante peuvent fausser les lignes de base du capteur. De plus, des chutes accidentelles provoquent un choc soudain du capteur. Ce choc peut instantanément désaligner les jauges de contrainte délicates. Des problèmes de micrologiciel peuvent également introduire de subtiles anomalies de calcul.
Le processus d’étalonnage numérique est totalement différent des réglages mécaniques. Les techniciens ne tournent pas de vis physiques. Au lieu de cela, ils connectent l"outil à un logiciel de diagnostic spécialisé. Ils montent la clé sur un appareil de vérification numérique. Ils appliquent une force contrôlée sur plusieurs points de test. Le logiciel compare la sortie numérique de l"outil à celle de l"analyseur maître. En cas de divergences, le logiciel réécrit l"algorithme de mesure interne de l"outil. Ce processus de recalibrage s"effectue numériquement, corrigeant instantanément toute dérive détectée du capteur.
Ces modèles offrent un énorme avantage en matière de données pour les équipes de contrôle qualité. Une clé dynamométrique électrique enregistre automatiquement chaque cycle d"application en interne. L"outil enregistre les valeurs appliquées exactes, les horodatages précis et les identifiants d"opérateur spécifiques. Les installations peuvent intégrer cette télémétrie directement dans leurs systèmes de gestion de la qualité (QMS). Cette intégration transparente crée des pistes d’audit parfaites et inaltérables. Vous éliminez entièrement les certificats papier manquants.
Erreurs courantes dans l’étalonnage numérique
De nombreux utilisateurs pensent à tort que les outils numériques ne dérivent jamais. Ils ignorent complètement la norme de 12 mois. Vous devez tester les jauges de contrainte aussi fréquemment que les ressorts mécaniques. De plus, l’utilisation d’un logiciel OEM obsolète pendant le processus de vérification corrompt souvent l’algorithme interne. Mettez toujours à jour votre logiciel de test avant de lancer une séquence de vérification multipoint.
Évaluation face à face : temps d"arrêt et risques de non-conformité
Choisir la bonne stratégie d’étalonnage nécessite d’évaluer une logistique opérationnelle complexe. Les outils mécaniques et numériques présentent des charges administratives totalement différentes. Vous devez analyser soigneusement l’impact de chaque technologie sur votre flux de production.
Les outils manuels introduisent des charges de travail importantes lors de la préparation de l"audit. Les responsables qualité doivent suivre physiquement le nombre de cycles de dizaines de clés. Ils s"appuient sur des journaux de bord manuels ou des taux d"utilisation estimés. Ces incertitudes conduisent souvent à des tests prématurés ou retardés. De plus, les outils mécaniques créent d’immenses risques de non-conformité. Les erreurs non enregistrées des opérateurs restent totalement invisibles pour la direction. Un double coup manqué sur une articulation critique pourrait ne faire surface que lors d"une défaillance catastrophique.
Les outils numériques réduisent votre risque global de non-conformité grâce à une surveillance automatisée. Ils suivent parfaitement leur propre décompte de cycles. Le système alerte la direction exactement lorsqu"un outil atteint 5 000 cycles. Vous ne retirez l’équipement de la ligne que lorsque cela est strictement nécessaire. De plus, ces outils empêchent activement les surcouples dangereux. Ils utilisent des méthodes strictes de protection contre les erreurs Poka-yoke. Si un opérateur applique une force excessive, l"outil clignote en rouge et enregistre immédiatement un code de panne.
Les considérations relatives aux temps d’arrêt diffèrent fortement entre les deux catégories. Le traitement des outils mécaniques par des laboratoires d"étalonnage tiers prend souvent plusieurs semaines. Vous devez conserver un large inventaire de clés mécaniques de secours pour maintenir les lignes en marche. À l’inverse, de nombreux outils numériques prennent en charge des protocoles de vérification rapides basés sur des logiciels. Les installations peuvent vérifier et ajuster rapidement les outils numériques à l’aide d’appareils de diagnostic internes. Nous pouvons renvoyer les outils numériques dans l’atelier de production en quelques heures plutôt qu’en quelques semaines.
Tableau comparatif : Impact opérationnel
Métrique d"évaluation
Clé manuelle
Clé dynamométrique électrique
Suivi des cycles
Nécessite des journaux de bord manuels ou des conjectures.
Comptage interne automatisé et alertes.
Vérification des erreurs
Aucun. Vulnérable aux doubles coups.
Alertes Poka-yoke actives et modes de verrouillage.
Piste d"audit
Les certificats papier sont facilement égarés.
Intégration transparente du système de gestion de la qualité numérique.
Méthode d"ajustement
Manipulation physique des vis internes.
Correction d"algorithme basée sur un logiciel.
Scénarios et présélection : quelle clé convient à votre opération ?
Chaque installation est confrontée à des défis de fixation uniques. Vous devez adapter votre sélection d’outils à vos réalités opérationnelles spécifiques. Aucune des deux technologies ne constitue une solution universelle pour chaque environnement.
Vous devez vous en tenir aux outils manuels pour les applications à faible volume. Les clés traditionnelles excellent dans les ateliers de réparation automobile standard. Ils fonctionnent également parfaitement pour les tâches d’entretien de routine des camping-cars. Les scénarios de service sur site impliquant une saleté extrême ou des conditions météorologiques glaciales favorisent souvent les outils mécaniques. Les piles mortes peuvent paralyser un outil numérique lors d’opérations sur le terrain à distance. Si vos travaux de fixation de base ne nécessitent pas de pistes d"audit numériques complexes, la simplicité mécanique reste un choix judicieux.
Vous devez passer à la technologie numérique pour les environnements de fabrication à grand volume. Les chaînes d’assemblage industrielles lourdes ne peuvent tolérer des joints non vérifiés. La construction d’éoliennes nécessite une précision absolue et des enregistrements impeccables. Les environnements aérospatiaux imposent un enregistrement strict des données par la loi. Si vos contrats exigent une conformité vérifiable, un modèle électrique devient absolument indispensable. L"enregistrement automatisé des données protège votre entreprise contre des réclamations en responsabilité dévastatrices en cas de défaillance ultérieure d"un joint.
Utilisez la liste de contrôle suivante pour guider votre processus de présélection de fournisseurs. Évaluez votre opération par rapport à ces quatre paramètres critiques avant de prendre une décision :
Évaluez le véritable volume de votre cycle quotidien. Les volumes élevés justifient immédiatement un suivi automatisé.
Passez en revue vos taux d’échec récents en matière d’audit interne. Des erreurs administratives fréquentes indiquent la nécessité d’un enregistrement numérique.
Évaluez vos capacités de test en interne. Déterminez si vos techniciens peuvent gérer des appareils de diagnostic basés sur des logiciels.
Analysez les exigences exactes de vos clients. Recherchez les clauses obligatoires de déclaration des données dans vos contrats d’assemblage.
En répondant honnêtement à ces questions opérationnelles, vous rationalisez votre processus d’approvisionnement. Vous vous concentrez uniquement sur la catégorie technologique qui résout activement vos goulots d’étranglement spécifiques en matière de production.
Conclusion
Le choix entre les technologies numériques et manuelles implique bien plus que la fonctionnalité de base des outils. Il détermine la manière dont l’ensemble de vos opérations gère le risque de responsabilité, l’intégrité des données et les temps d’arrêt de production. Les outils mécaniques dépendent fortement de ressorts physiques et d’une discipline stricte de l’opérateur. Les outils numériques utilisent des jauges de contrainte avancées et des corrections logicielles automatisées. Les deux types d’outils exigent le respect rigoureux des programmes de tests ISO universels.
Alors que les clés mécaniques restent des incontournables robustes pour un entretien léger, les solutions numériques offrent une surveillance supérieure. Une clé dynamométrique électrique constitue le choix définitif pour les installations qui privilégient une intégrité parfaite des données. Les capacités automatisées de vérification des erreurs protègent efficacement votre chaîne de montage contre les erreurs humaines invisibles.
Nous vous encourageons à consulter vos journaux de suivi d"outils actuels dès aujourd"hui. Consultez un spécialiste de l’outillage pour vérifier minutieusement votre nombre de cycles réel. En analysant vos données d"utilisation réelles, vous pouvez tracer le chemin de mise à niveau le plus sûr et le plus efficace pour votre atelier d"assemblage.
FAQ
Q : Puis-je calibrer moi-même une clé dynamométrique électrique ?
R : Généralement non. Vous ne pouvez pas effectuer cette tâche à moins d’investir massivement dans des testeurs numériques certifiés et conformes à la norme ISO. Vous avez également besoin du logiciel de diagnostic propriétaire du fabricant. La plupart des entreprises sous-traitent ce processus critique à des laboratoires tiers accrédités. Cette externalisation maintient une protection en matière de responsabilité stricte et garantit une objectivité absolue des mesures.
Q : Une clé dynamométrique électrique doit-elle être calibrée plus souvent qu’une clé manuelle ?
R : Non. Les deux types d’outils suivent généralement la règle universelle des 5 000 cycles ou 12 mois. Cependant, les clés numériques suivent avec précision leurs propres cycles en interne. Ce suivi automatisé empêche activement les tests prématurés et les tests retardés dangereux.
Q : Dois-je remettre à zéro une clé dynamométrique électrique après une utilisation comme une clé manuelle ?
R : Contrairement aux clés à clic manuelles, les outils numériques ne nécessitent pas cette étape. Les outils manuels doivent être ramenés à zéro pour éviter une fatigue permanente du ressort. Les outils numériques n’ont pas de ressort physique interne sous tension. Vous pouvez les éteindre en toute sécurité, exactement tels qu"ils sont.
Baier Hydraulic Power (Wuhan) Co. Ltd est une entreprise de haute technologie, la société s'est concentrée sur l'intégration de la recherche, du développement, de la production, de la vente et du service de clés dynamométriques, de vérins hydrauliques, de coupe-écrous, d'extracteurs hydrauliques, de pompes hydrauliques, etc. Nous possédons une usine de production moderne de 12 000 mètres carrés, qui comprend une installation de production d'outils hydrauliques de pointe au niveau international, une ligne de traitement des matériaux, une chaîne d'assemblage d'outils et d'autres installations d'équipement d'emballage.
Contactez-nous
5F, Torch Tower, No.54 Yejin Avenue, district de Qingshan, Wuhan, Chine, 430080